
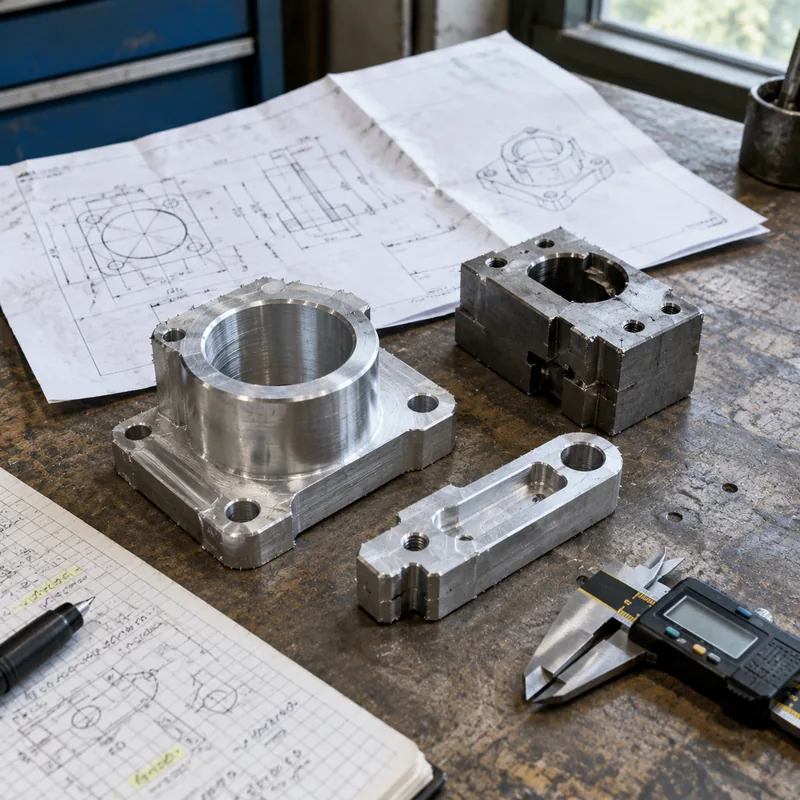
Commandez une seule pièce prototype — il n'y a pas de quantité minimale de commande. Le prototypage CNC est usiné à partir de matériaux de qualité de production avec des tolérances de production, et pas seulement un modèle visuel, donc ce que vous testez est ce que vous expédierez.
Le délai de traitement typique est de 3 à 7 jours ouvrables à partir de l'approbation du dessin. Comme les prototypes et les pièces de production utilisent les mêmes processus et matériaux, votre conception validée passe directement en production à faible volume sans retouches.
Capacités
- Prototypes en pièce unique — pas de quantité minimale
- Délai de traitement typique 3–7 jours ouvrables
- Métaux et plastiques de qualité production
- Retour DFM avant le démarrage de l'usinage
- Itérer les designs entre les commandes sans coûts d'outillage
Matériaux typiques
Aluminium 6061/7075, acier inoxydable 304/316, laiton, ABS, polycarbonate, POM (Delrin), nylon — matériaux de qualité production pour les tests fonctionnels.
| Matériau / nuance | État typique | Usinabilité | Applications typiques |
|---|---|---|---|
| Aluminium 6061 | T6 (trempé puis revenu) | Facile : bonne coupe, bon contrôle des copeaux | Équerres, carters, montages, prototypes jusqu'à la série |
| Aluminium 7075 | T6 / T651 | Plus dur : usure d'outil accrue, bridages rigides exigés | Pièces à haute résistance et faible masse ; non soudable |
| Inox 304 / 304L | Recuit | Écrouissant : vitesses réduites, avance positive | Tenue générale à la corrosion, agroalimentaire et procédés |
| Inox 316 / 316L | Recuit | Plus tenace que le 304 : usure d'outil accrue | Milieux chlorurés, marine, medical et pharmaceutique |
| Acier au carbone 1018 / 1045 | Laminé / normalisé | Facile à moyen ; protection antirouille nécessaire | Arbres, plaques, soudures, corps d'outillage |
| Laiton C360 | H02 demi-dur | Excellent : vitesses élevées, bel état de surface | Raccords, bagues, connecteurs, pièces décoratives |
| Cuivre C110 | Recuit / H02 | Collant : outils bien affûtés et grands angles de coupe | Conductivité, jeux de barres, gestion thermique |
| Titane nuance 5 (Ti-6Al-4V) | Recuit de mill | Difficile : basses vitesses, maîtrise thermique, usure d'outil | Aéronautique, médical, pièces légères à haute résistance |
| Plastiques techniques (POM, PEEK, PA) | Extrudé / recuit | Facile à collant : mors doux, outils affûtés | Isolation, faible frottement, pièces chimiques et d'usure |
Finitions
Usiné tel quel pour les tests fonctionnels ; anodisation, polissage et microbillage disponibles pour des prototypes prêts à être présentés.
| Finition | Ce qu'elle fait | À spécifier quand |
|---|---|---|
| Brut d'usinage | Traces d'outil visibles ; Ra typique 1,6-3,2 µm | La pièce doit seulement fonctionner |
| Microbillage | Surface mate uniforme, masque les traces d'outil | Pièces esthétiques avant anodisation |
| Anodisation type II | Construit une couche d'oxyde ; choix de couleurs | Aspect aluminium plus résistance modérée à la corrosion et à l'usure |
| Anodisation dure type III | Couche d'oxyde plus épaisse et plus dure | Surfaces aluminium en glissement ou en usure |
| Chromatation | Film de protection fin restant conducteur | Bonding ou mise à la terre sur aluminium |
| Nickel chimique | Couche uniforme, dure, résistante à la corrosion | Usure plus corrosion, y compris dans les alésages |
| Zingage | Protection sacrificielle économique | Pièces acier en intérieur ou abrité |
| Peinture poudre | Couche épaisse, durable, décorative | L'apparence est l'exigence |
| Passivation | Élimine le fer libre et restaure le film d'oxyde | Pièces inox après usinage |
| Relaxation / traitement thermique | Relâche les contraintes résiduelles avant ou après usinage | Parois minces et tolérances serrées devant survivre à l'usinage |
Tolérances
Standard ±0.1–0.2 mm ; caractéristiques de précision jusqu'à ±0.05 mm confirmées lors de la révision des dessins.
| Cote au plan | Ce qu'elle exige | Effet sur coût et délai |
|---|---|---|
| Générale : ±0,25 mm / ±0,010 in | Outillage standard, contrôle dimensionnel | Référence : aucun supplément |
| Standard : ±0,13 mm / ±0,005 in | Machine en bon état, contrôle du premier article | Supplément faible ; le réglage de chiffrage habituel |
| Serrée : ±0,025 mm / ±0,001 in | Outillage rectifié ou diamant, régulation thermique, MMT | Palier : passes plus lentes plus contrôle complet |
| Précision : ±0,013 mm / ±0,0005 in | Passes de finition, jauges, environnement contrôlé | L'usinage domine le prix ; souvent une opération distincte |
| Position / angularité (GD&T) | Maîtrise des références, une mise en position pour les fonctions liées | Dépend du nombre de mises en position couvertes par la référence |
| État de surface Ra 0,8 µm ou plus fin | Passes plus fines, polissage ou passe de finition | Ajoute une étape de procédé, pas seulement du temps d'usinage |