
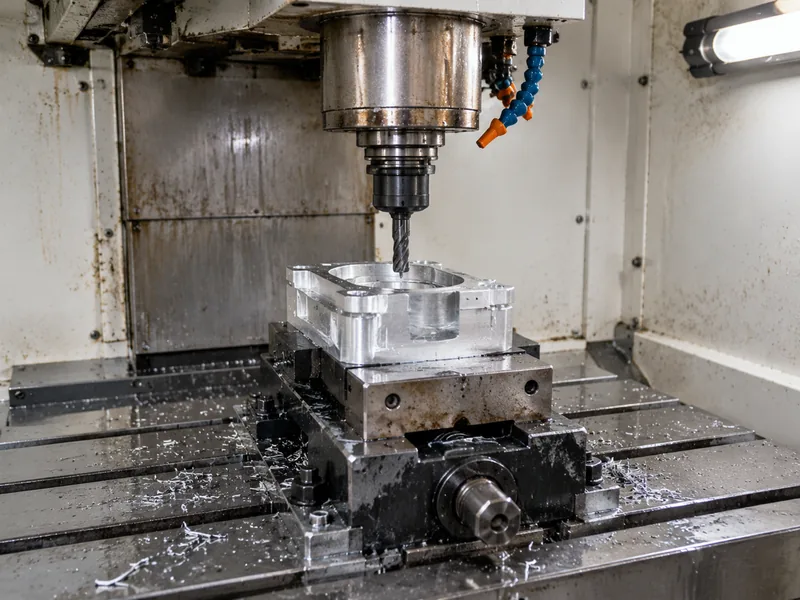
La electroerosión (EDM) retira metal con chispas controladas en lugar de herramientas de corte, por eso alcanza donde el fresado y el torneado se detienen: acero templado tras el tratamiento térmico, carburo, paredes delgadas, esquinas interiores vivas y ranuras estrechas y profundas. La EDM se especifica por característica en el plano y se presupuesta junto con las operaciones de mecanizado que la rodean.
Tres procesos cubren la mayoría de las necesidades. La EDM por hilo corta perfiles y conos a través de toda la pieza con un hilo de latón en movimiento. La EDM por penetración erosiona cavidades y alojamientos en acero templado mediante un electrodo conformado. La EDM de taladrado mecaniza taladros de inicio profundos y de pequeño diámetro a relaciones de aspecto elevadas.
Capacidades
- Corte de perfiles y conos por EDM por hilo en aceros templados y carburo
- EDM por penetración para cavidades, alojamientos y nervaduras en utillajes templados
- EDM de taladrado para taladros de inicio profundos y de pequeño diámetro
- Esquinas interiores vivas y ranuras profundas que las fresas no alcanzan
- Mecanizado tras el tratamiento térmico, sin distorsión por resujeción
- Informe de inspección dimensional con cada pedido
Materiales habituales
La EDM funciona sobre cualquier material conductor de la electricidad: aceros de herramienta (D2, A2, H13) en estado templado, acero inoxidable, aluminio, latón, cobre, carburo y titanio.
| Material / calidad | Estado típico | Maquinabilidad | Dónde encaja |
|---|---|---|---|
| Aluminium 6061 | T6 (solubilizado y envejecido) | Fácil: buen corte, buen control de viruta | Soportes, carcasas, utillajes, prototipos hacia producción |
| Aluminium 7075 | T6 / T651 | Más difícil: mayor desgaste de herramienta, requiere montajes rígidos | Piezas de alta resistencia y peso crítico; no apta para soldadura |
| Stainless 304 / 304L | Recoctido | Encara por deformación: velocidades más bajas, avance positivo | Resistencia general a la corrosión, equipos alimentarios y de proceso |
| Stainless 316 / 316L | Recoctido | Más tenaz que 304: mayor desgaste de herramienta | Exposición a cloruros, entorno marino, médico y farmacéutico |
| Carbon steel 1018 / 1045 | Laminada / normalizada | Fácil a moderada; requiere protección contra la corrosión | Ejes, chapas, conjuntos soldados, cuerpos de utillaje |
| Brass C360 | H02 semiduro | Excelente: altas velocidades, acabado limpio | Racores, bujes, conectores, piezas decorativas |
| Copper C110 | Recoctido / H02 | Pastosa: herramientas afiladas y ángulos de ataque elevados | Conductividad, barras colectoras, gestión térmica |
| Titanium Grade 5 (Ti-6Al-4V) | Recoctido de fábrica | Difícil: bajas velocidades, control del calor, desgaste de herramienta | Aeroespacial, médico y piezas ligeras de alta resistencia |
| Plásticos de ingeniería (POM, PEEK, PA) | Extruidos / recoctidos | Fácil a pastosa: mordazas blandas, herramientas afiladas | Aislamiento, baja fricción, piezas químicas y de desgaste |
Acabados
Las superficies EDM presentan una fina capa de reaporte que normalmente se deja tal como está en utillajes o se pule en superficies de estanqueidad y conformado; el acabado se especifica por superficie en el plano.
| Acabado | Qué hace | Especificarlo cuando |
|---|---|---|
| Como mecanizado | Marcas de herramienta visibles; Ra típico de 1.6-3.2 µm | La pieza solo tiene que funcionar |
| Chorro de microesferas | Superficie mate uniforme, oculta las marcas de herramienta | Piezas estéticas antes del anodizado |
| Anodizado Tipo II | Crea una capa de óxido; opciones de color | Estética de aluminio más resistencia moderada a corrosión y desgaste |
| Anodizado duro Tipo III | Capa de óxido más gruesa y dura | Superficies de aluminio de deslizamiento o desgaste |
| Conversión por cromato | Película protectora fina que permanece conductiva | Unión eléctrica o puesta a tierra sobre aluminio |
| Níquel químico | Capa uniforme, dura y resistente a la corrosión | Desgaste más corrosión, incluido el interior de taladros |
| Galvanizado en zinc | Protección sacrificial económica contra la corrosión | Piezas de acero en servicio interior o protegido |
| Pintura en polvo | Capa gruesa, duradera y decorativa | Cuando la apariencia es el requisito |
| Pasivado | Elimina el hierro libre y restaura la película de óxido | Piezas de acero inoxidable tras el mecanizado |
| Alivio de tensiones / tratamiento térmico | Elimina tensiones residuales antes o después del corte | Paredes delgadas y tolerancias ajustadas que deben sobrevivir al mecanizado |
Tolerancias
La EDM por hilo suele mantener una exactitud de perfil de ±0.005–0.01 mm; la EDM por penetración y la de taladrado mantienen bandas ligeramente más amplias. Los valores más estrechos se revisan y confirman por plano durante el presupuesto.
| Anotación | Qué requiere | Efecto en coste y plazo |
|---|---|---|
| General: ±0.25 mm / ±0.010 in | Herramienta estándar, verificación dimensional | Referencia base: sin recargo |
| Estándar: ±0.13 mm / ±0.005 in | Máquina en buen estado, verificación de primera pieza | Recargo pequeño; el valor por defecto habitual en presupuestos |
| Ajustada: ±0.025 mm / ±0.001 in | Herramienta rectificada o de diamante, control de temperatura, CMM | Cambio de escalón: pasadas más lentas más inspección completa |
| Precisión: ±0.013 mm / ±0.0005 in | Pases de acabado, calibradores, entorno controlado | El mecanizado domina el precio; a menudo una operación aparte |
| Posición / angularidad (GD&T) | Control de datums, un solo montaje cuando los rasgos están relacionados | Depende de cuántos montajes abarca el datum |
| Rugosidad Ra 0.8 µm o más fina | Pasadas más finas, pulido o pase de acabado | Añade un paso de proceso, no solo tiempo de mecanizado |
Preguntas frecuentes
¿Cuándo debe una pieza usar EDM en lugar de fresado?
Use EDM cuando el material ya esté templado, cuando las esquinas interiores deban ser realmente vivas (una fresa siempre deja un radio), para ranuras estrechas y profundas, o para carburo que las herramientas convencionales no pueden cortar de forma económica. Muchas piezas combinan ambos: fresado para la geometría principal y EDM para las características que lo necesitan.
¿La EDM solo funciona en metal templado?
No. La EDM funciona sobre cualquier material conductor de la electricidad, incluidos aluminio, latón y cobre. Simplemente resulta más económica en acero templado y carburo, donde el mecanizado convencional es difícil o imposible y la menor velocidad de retirada de la EDM sigue siendo la vía más rápida.
¿Qué archivos necesitan para presupuestar un trabajo de EDM?
Envíe CAD 3D (STEP o IGES) más un plano 2D que indique el material y el estado de dureza, qué superficies son de EDM, los requisitos de acabado superficial tras la erosión y las posiciones y diámetros de los taladros de inicio para el paso del hilo. Nuestros ingenieros confirman la viabilidad y el reparto entre mecanizado y EDM antes de presupuestar.
¿Cómo se compara la exactitud de la EDM con el mecanizado CNC?
La exactitud de perfil de la EDM por hilo es comparable al fresado de precisión — típicamente ±0.005–0.01 mm — y puede mantener esquinas interiores más vivas porque no hay radio de herramienta que compensar. La EDM por penetración depende en parte del desgaste del electrodo y se presupuesta con la banda de tolerancia específica por característica.