
Titaniumbewerking beloont ervaring: lage thermische geleidbaarheid, versterking door vervorming en terugvering straffen verkeerde gereedschapspaden af. Wij bewerken Ti-6Al-4V (Grade 5) en commercieel zuivere Grade 2-onderdelen met stijve opspanningen en gedisciplineerd warmtebeheer.
Typische titaniumprojecten omvatten lichte constructiebeugels, sterk corrosiebelaste vloeistofcomponenten en biocompatibele onderdelen waar materiaalcertificaten en traceerbaarheid ertoe doen.
Capaciteiten
- Bewerking van Ti-6Al-4V Grade 5 en CP Grade 2
- Strategieën met lage snijsnelheid en hogedrukkoelvloeistof
- Materiaaltraceerbaarheid en materiaalcertificaten
- Kenmerken met strakke toleranties na beoordeling
Typische materialen
Titanium Grade 5 (Ti-6Al-4V), Grade 2 CP, Grade 4 op aanvraag.
| Materiaal / kwaliteit | Typische toestand | Verspaanbaarheid | Waar het past |
|---|---|---|---|
| Aluminium 6061 | T6 (opgelost en uitgehard) | Makkelijk: goed verspaanbaar, goede spaancontrole | Beugels, behuizingen, opspanmiddelen, prototypen richting serie |
| Aluminium 7075 | T6 / T651 | Moeilijker: meer gereedschapsslijtage, starre opspanning nodig | Hogesterkte, gewichtskritische onderdelen; niet lasbaar |
| Stainless 304 / 304L | Zachtgegloeid | Verhardt koud: lagere snelheden, positieve voeding | Algemene corrosiebestendigheid, voedings- en procestechniek |
| Stainless 316 / 316L | Zachtgegloeid | Taaiër dan 304: meer gereedschapsslijtage | Chloriden, maritiem, medische en farmaceutische omgeving |
| Carbon steel 1018 / 1045 | gewalst / genormaliseerd | Makkelijk tot gemiddeld; heeft roestbescherming nodig | Assen, platen, lasconstructies, gereedschapslichamen |
| Brass C360 | H02 halfhard | Uitstekend: hoge snelheden, mooie afwerking | Fittingen, busjes, connectoren, decoratieve onderdelen |
| Copper C110 | Zachtgegloeid / H02 | Kleverig: scherpe gereedschappen en grote spaanhoeken | Geleidbaarheid, collectoren, warmtebeheersing |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrieksgegloeid | Moeilijk: lage snelheden, warmtebeheersing, gereedschapsslijtage | Lucht- en ruimtevaart, medische techniek, lichte hogesterkte onderdelen |
| Technische kunststoffen (POM, PEEK, PA) | Geëxtrudeerd / gegloeid | Makkelijk tot kleverig: zachte klemmen, scherpe gereedschappen | Isolatie, lage wrijving, chemie- en slijtdelen |
Afwerkingen
Zoals bewerkt, passivering, anodiseren (Type II gekleurd), kogelstralen, polijsten.
| Afwerking | Wat het doet | Specificeren wanneer |
|---|---|---|
| Verspaand gelaten | Gereedschapssporen zichtbaar; Ra typisch 1.6-3.2 µm | Het onderdeel hoeft alleen te functioneren |
| Glasparelstralen | Egaal mat oppervlak, verbergt gereedschapssporen | Cosmetische onderdelen vóór anodiseren |
| Anodiseren Type II | Bouwt een oxidelaag op; kleuropties | Aluminium-uitstraling plus matige corrosie- en slijtvastheid |
| Hardanodiseren Type III | Dikkere, hardere oxidelaag | Glijdende of slijtende aluminiumoppervlakken |
| Chromatering | Dunne beschermende laag die geleidend blijft | Elektrisch verbinden of aarden op aluminium |
| Chemisch nikkel | Egaal, harde, corrosiebestendige laag | Slijtage plus corrosie, ook in boringen |
| Verzinken | Economische offerbescherming tegen corrosie | Stalen onderdelen binnen of onder een afdak |
| Poedercoaten | Dikke, duurzame, decoratieve laag | Uiterlijk is de eis |
| Passiveren | Verwijdert vrij ijzer en herstelt de oxidelaag | RVS-onderdelen na de verspaning |
| Spanningsarm gloeien / warmtebehandeling | Neemt restspanningen weg voor of na de bewerking | Dunne wanden en strakke toleranties die de bewerking moeten doorstaan |
Toleranties
±0.01 mm haalbaar op kritieke kenmerken na beoordeling; CMM-verificatie op aanvraag.
| Tekenaanduiding | Wat het vereist | Effect op kosten en doorlooptijd |
|---|---|---|
| Algemeen: ±0.25 mm / ±0.010 in | Standaardgereedschap, maatcontrole | Basis: geen toeslag |
| Standaard: ±0.13 mm / ±0.005 in | Machine in goede staat, eerste-artikelcontrole | Kleine toeslag; de gebruikelijke calculatienorm |
| Strak: ±0.025 mm / ±0.001 in | Geslepen of diamantgereedschap, temperatuurbeheersing, CMM | Sprong: tragere passes plus volledige inspectie |
| Precisie: ±0.013 mm / ±0.0005 in | Finishing-passes, maten, gecontroleerde omgeving | De verspaning bepaalt de prijs; vaak een aparte bewerking |
| Positie / hoekigheid (GD&T) | Datumbeheersing, één opspanning bij samenhangende features | Hangt af van over hoeveel opspanningen de datum loopt |
| Oppervlakteruwheid Ra 0.8 µm of fijner | Fijnere instelmaten, polijsten of een afwerkpass | Voegt een processtap toe, niet alleen verspaningstijd |
Veelgestelde vragen
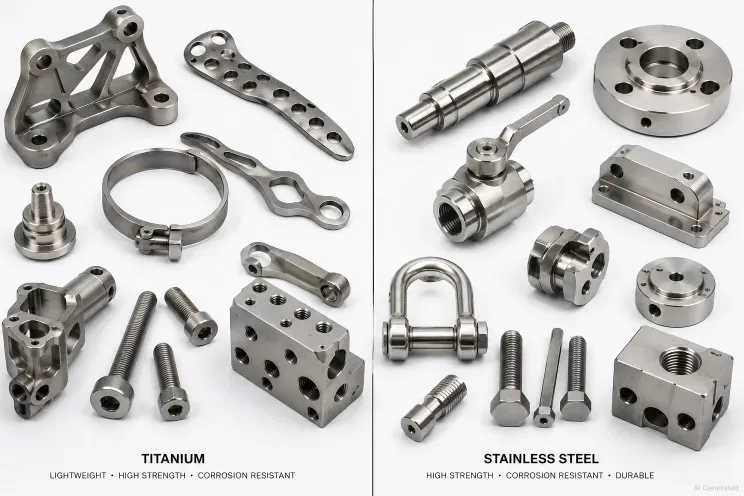
Is titanium het waard vergeleken met roestvast staal?
Wanneer sterkte-gewicht, corrosiebestendigheid of biocompatibiliteit het ontwerp bepaalt, wint titanium ondanks de hogere kosten. Voor statische, prijsgedreven onderdelen is roestvast staal doorgaans voldoende.
Kunt u titanium materiaalcertificaten leveren?
Ja. Materiaalcertificaten met chemische samenstelling en mechanische eigenschappen worden met de zending meegeleverd.
Hoe houdt u de kosten van titaniumbewerking laag?
Door het proces vroeg vast te leggen: juiste wisselplaten, stabiele uitsteeklengtes, hogedrukkoelvloeistof en DFM-feedback die onnodig strakke toleranties verwijdert.