
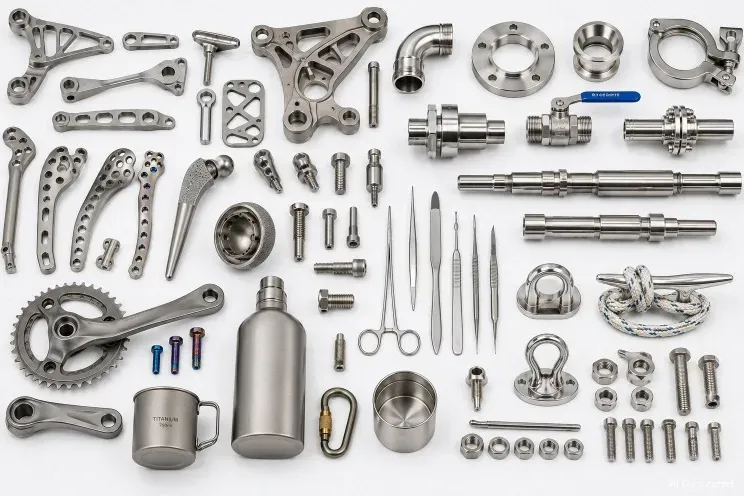
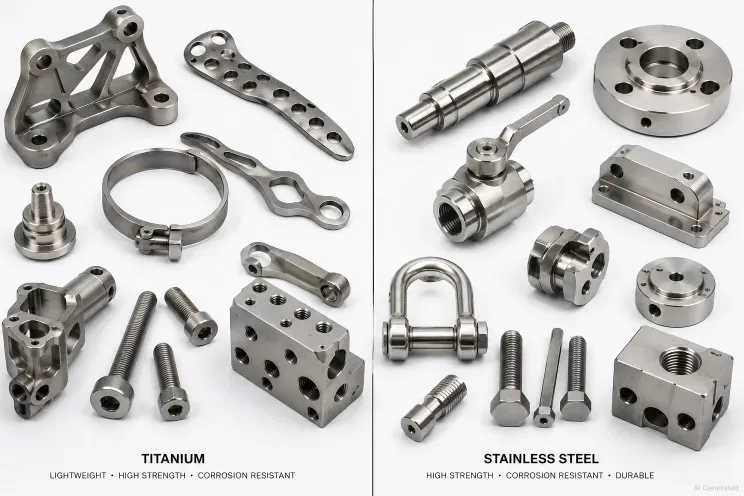
Обработка титана вознаграждает опыт: низкая теплопроводность, наклёп и пружинение наказывают за неверные траектории инструмента. Мы обрабатываем детали из Ti-6Al-4V (марка 5) и технически чистой марки 2 на жёстких наладках с дисциплинированным управлением тепловыделением.
Типичные титановые проекты включают лёгкие конструкционные кронштейны, компоненты для высококоррозионных сред и детали медицинского типа, где важны сертификаты на материалы и прослеживаемость.
Возможности
- Обработка Ti-6Al-4V марки 5 и технически чистой марки 2
- Стратегии низкой скорости резания с высоконапорной подачей СОЖ
- Прослеживаемость материалов и сертификаты завода-изготовителя
- Элементы с жёсткими допусками после анализа
Типовые материалы
Титан марки 5 (Ti-6Al-4V), марка 2 (технически чистый), марка 4 по запросу.
| Материал / марка | Типичное состояние | Обрабатываемость | Типичное применение |
|---|---|---|---|
| Aluminium 6061 | T6 (закалка и старение) | Легко: хорошо режется, хороший контроль стружки | Кронштейны, корпуса, приспособления, прототипы до серии |
| Aluminium 7075 | T6 / T651 | Сложнее: больше износ инструмента, нужна жёсткая наладка | Высокопрочные детали с критичной массой; не для сварки |
| Stainless 304 / 304L | Отожжённое | Наклёпывается: меньшие скорости, положительная подача | Общая коррозионная стойкость, пищевое и технологическое оборудование |
| Stainless 316 / 316L | Отожжённое | Прочнее 304: больше износ инструмента | Хлориды, морская среда, медицинское и фармацевтическое оборудование |
| Carbon steel 1018 / 1045 | Горячекатаное / нормализованное | От легко до средней; нужна защита от ржавчины | Валы, плиты, сварные конструкции, корпуса оснастки |
| Brass C360 | H02 полутвёрдое | Отлично: высокие скорости, чистая поверхность | Фитинги, втулки, соединители, декоративные детали |
| Copper C110 | Отожжённое / H02 | Вязкий материал: острые инструменты и большие передние углы | Электропроводность, токопроводы, термоменеджмент |
| Titanium Grade 5 (Ti-6Al-4V) | Мятоотожжённое (состояние поставки) | Трудно: низкие скорости, контроль нагрева, износ инструмента | Аэрокосмос, медицина, лёгкие высокопрочные детали |
| Инженерные пластики (POM, PEEK, PA) | Экструдированное / отожжённое | От легко до вязких: мягкие губки, острый инструмент | Изоляция, низкое трение, химстойкие и износостойкие детали |
Покрытия
Как после обработки, пассивация, анодирование (цветной тип II), дробеструйная обработка, полирование.
| Покрытие | Что даёт | Когда указывать |
|---|---|---|
| После обработки | Следы инструмента видны; Ra обычно 1.6-3.2 µm | Деталь должна просто работать |
| Дробеструйная обработка | Равномерная матовая поверхность, скрывает следы инструмента | Декоративные детали перед анодированием |
| Анодирование Type II | Формирует оксидный слой; варианты цвета | Внешний вид алюминия плюс умеренная коррозионная и износостойкость |
| Твёрдое анодирование Type III | Более толстый и твёрдый оксидный слой | Скользящие или изнашиваемые алюминиевые поверхности |
| Хроматное конверсионное покрытие | Тонкая защитная плёнка, сохраняющая проводимость | Электрическое соединение или заземление на алюминии |
| Химическое никелирование | Равномерный, твёрдый, коррозионностойкий слой | Износ плюс коррозия, включая внутренние отверстия |
| Цинкование | Экономичная жертвенная защита от коррозии | Стальные детали внутри помещений или под навесом |
| Порошковое покрытие | Толстый, долговечный, декоративный слой | Когда внешний вид — требование |
| Пассивация | Удаляет свободное железо и восстанавливает оксидную плёнку | Детали из нержавеющей стали после обработки |
| Отпуск для снятия напряжений / термообработка | Снимает остаточные напряжения до или после резания | Тонкие стенки и жёсткие допуски, которые должны выдержать обработку |
Допуски
±0.01 мм достижимо на критических элементах после согласования; верификация на КИМ по запросу.
| Допуск на чертеже | Что требуется | Влияние на стоимость и срок |
|---|---|---|
| Общий: ±0.25 mm / ±0.010 in | Стандартный инструмент, размерный контроль | Базовый уровень: без надбавки |
| Стандартный: ±0.13 mm / ±0.005 in | Станок в хорошем состоянии, контроль первой детали | Небольшая надбавка; обычная база для расчёта цены |
| Жёсткий: ±0.025 mm / ±0.001 in | Шлифованный или алмазный инструмент, контроль температуры, КИМ | Скачок: более медленные проходы плюс полный контроль |
| Прецизионный: ±0.013 mm / ±0.0005 in | Чистовые проходы, калибры, контролируемая среда | Механообработка определяет цену; часто отдельная операция |
| Позиция / соосность (GD&T) | Контроль баз, одна наладка для связанных элементов | Зависит от того, скольких наладок касается база |
| Шероховатость Ra 0.8 µm и выше | Меньшие шаги, полирование или чистовой проход | Добавляет этап процесса, а не только время обработки |
Часто задаваемые вопросы
Стоит ли титан вместо нержавеющей стали?
Когда конструкцию определяют отношение прочности к весу, коррозионная стойкость или биосовместимость, титан выигрывает, несмотря на более высокую стоимость. Для статичных деталей, где решает цена, обычно достаточно нержавеющей стали.
Можете ли вы предоставить сертификаты на титан?
Да. Сертификаты завода-изготовителя с химическим составом и механическими свойствами прилагаются к поставке.
Как вы снижаете стоимость обработки титана?
За счёт ранней фиксации процесса: правильные сменные пластины, стабильные вылеты, высоконапорная СОЖ и рекомендации DFM, устраняющие избыточно жёсткие допуски.