
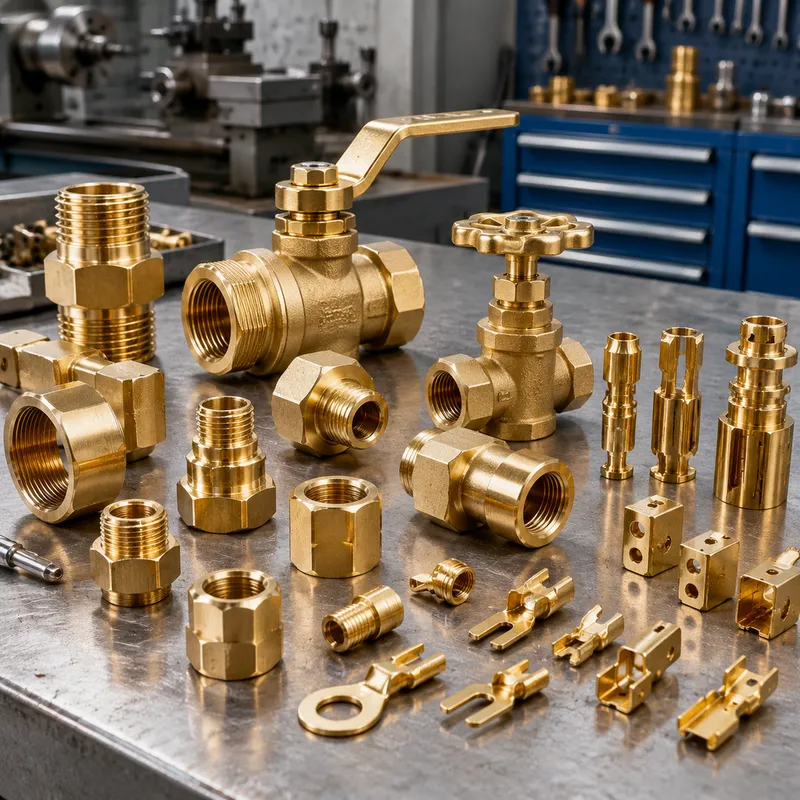
İşlediğimiz pirinç parçalar tesisat bağlantı parçaları, vana gövdeleri, kaplinler, elektrik terminaleri ve dekoratif bileşenleri kapsar: yüksek hacimli torna işleri için C36000 serbest işlenen pirinç, şekillendirme ve soğuk işlenebilirliğin önemli olduğu yerlerde C260 kartuş pirinç, içme suyu gereksinimleri için C693 kurşunsuz pirinç.
Pirinç en iyi işlenebilen metallerden biridir — yüksek iş milı hızlarında mükemmel talaş kontrolüyle işlenir. DFM incelemesi sırasında kurşun ve kaplama tanımlarını işaretleriz; böylece bitmiş parçalar belirtildiği yerlerde içme suyu ve RoHS gereksinimlerini karşılar.
Yetenekler
- Teknik resme göre C36000/C260/C693 işleme
- Tek bağlamada diş ve bağlantı parçası geometrisi
- Kromat, nikel ve kalay kaplama koordinasyonu
- Sızdırmazlık yüzeyleri için çapaksız bitirme
Tipik malzemeler
Pirinç C36000, C260, C34500; talep üzerine kurşunsuz C693 (Eco Brass).
| Malzeme / kalite | Tipik durum | İşlenebilirlik | Nerede kullanılır |
|---|---|---|---|
| Aluminium 6061 | T6 (çözeltilmiş ve yaşlandırılmış) | Kolay: iyi talaş kontrolü, rahat işlenir | Braketler, gövdehler, bağlama aparatları, prototipten seri üretime |
| Aluminium 7075 | T6 / T651 | Daha zor: fazla takım aşınması, rijit bağlama gerektirir | Yüksek mukavemetli, ağırlık-kritik parçalar; kaynağa uygun değil |
| Stainless 304 / 304L | Tavlanmış | Sertleşir: daha düşük devir, pozitif ilerleme | Genel korozyon direnci, gıda ve proses ekipmanları |
| Stainless 316 / 316L | Tavlanmış | 304'den daha zor: fazla takım aşınması | Klorürlü ortamlar, denizcilik, medikal ve farmasötik uygulamalar |
| Carbon steel 1018 / 1045 | Haddelenmiş / normalize | Kolaydan orta seviyeye; paslanmaya karşı korunmalı | Mil, levha, kaynaklı konstrüksiyonlar, aparat gövdeleri |
| Brass C360 | H02 yarı sert | Mükemmel: yüksek devir, temiz yüzey | Fittingler, burçlar, konektörler, dekoratif parçalar |
| Copper C110 | Tavlanmış / H02 | Yapışkan: keskin takımlar ve büyük açılar gerekir | İletkenlik, baralar, ısı yönetimi |
| Titanium Grade 5 (Ti-6Al-4V) | Fabrika tavlamalı | Zor: düşük devir, ısı kontrolü, takım aşınması | Havacılık ve uzay, medikal, hafif yüksek mukavemetli parçalar |
| Mühendislik plastikleri (POM, PEEK, PA) | Ektrüde / tavlanmış | Kolaydan yapışkana: yumuşak ağızlar, keskin takımlar | İzolasyon, düşük sürtünme, kimya ve aşınma parçaları |
Kaplamalar
Şeffaf/sarı kromat, nikel, kalay kaplama, parlatma, kum neşterleme.
| Yüzey işlemi | Ne yapar | Ne zaman belirtilir |
|---|---|---|
| İşlenmiş olarak | Takım izleri görünür; Ra tipik 1.6-3.2 µm | Parça yalnızca işlevini görecekse |
| Kum veya cam bilye püskürtme | Düzgün mat yüzey, takım izlerini gizler | Eloksal öncesi kozmetik parçalar |
| Eloksal Type II | Oksit tabakası oluşturur; renk seçenekleri | Alüminyum görünümü artı orta düzey korozyon ve aşınma direnci |
| Sert eloksal Type III | Daha kalın ve sert oksit tabakası | Kayma veya aşınmaya maruz alüminyum yüzeyler |
| Kromat dönüşümü | İletkenliğini koruyan ince koruyucu film | Alüminyumda elektriksel birleştirme veya topraklama |
| Elektrosız nikel | Düzgün, sert, korozyona dayanıklı tabaka | Aşınma artı korozyon, delik iç yüzeyleri dahil |
| Çinko kaplama | Ekonomik, fedakâr korozyon koruması | İç mekân veya korumalı ortamdaki çelik parçalar |
| Toz boya | Kalın, dayanıklı, dekoratif tabaka | Görünüm şart olduğunda |
| Pasivasyon | Serbest demiri uzaklaştırır, oksit tabakasını onarır | İşleme sonrası paslanmaz çelik parçalar |
| Gerilmeye alma / ısıl işlem | İşleme öncesi veya sonrası artık gerilmeleri giderir | İşlemeye dayanması gereken ince et kalınlıkları ve sıkı toleranslar |
Toleranslar
ISO 2768-m standart; kritik özelliklerde ±0.01 mm (incelemeden sonra ulaşılabilir).
| Teknik resim ibaresi | Neyi gerektirir | Maliyet ve teslim süresine etkisi |
|---|---|---|
| Genel: ±0.25 mm / ±0.010 in | Standart takım, boyut kontrolü | Referans: ek ücret yok |
| Standart: ±0.13 mm / ±0.005 in | İyi durumda tezgâh, ilk parça kontrolü | Küçük ek ücret; tekliflerde olağan varsayılan |
| Sıkı: ±0.025 mm / ±0.001 in | Taşlanmış veya elmas takım, sıcaklık kontrolü, CMM | Kademeli artış: yavaş kesimler artı tam denetim |
| Hassas: ±0.013 mm / ±0.0005 in | Bitirme geçişleri, mastarlar, kontrollü ortam | Fiyatı işleme hâkim olur; sıkça ayrı bir operasyon |
| Konum / açısallık (GD&T) | Referans kontrolü, ilişkili yüzeyler için tek bağlama | Referansın kaç bağlamaya yayıldığına bağlı |
| Yüzey pürüzlülüğü Ra 0.8 µm veya daha iyi | Daha ince geçişler, parlatma veya bitirme geçişi | Sadece işleme süresi değil ayrı bir işlem adımı ekler |
Sıkça sorulan sorular
İçme suyu bağlantı parçaları için hangi pirinç?
İçme suyu düzenlemelerinin uygulandığı yerlerde standart tercih kurşunsuz C693'tür (Eco Brass). Bölgesel düşük kurşun gereksiniminizi teknik resimde teyit edin, ona göre işleyelim.
Pirinç dişler yıpranır mı veya yapışır mı?
Pirinç temiz işlenir ancak ince dişler yük altında sıkışabilir. Kesme geometrisini ve yüzey kalitesini kontrol eder, kalıcı montajlarda kilitleyici madde veya kaplama öneririz.
Kaplama kalınlığı gereksinimlerini yönetebiliyor musunuz?
Evet. Kaplama türünü ve kalınlığını teknik resimde belirtin — kaplamalı diş ve geçmelerin tolerans içinde kalması için kritik ölçüleri kaplama payıyla işleriz.