
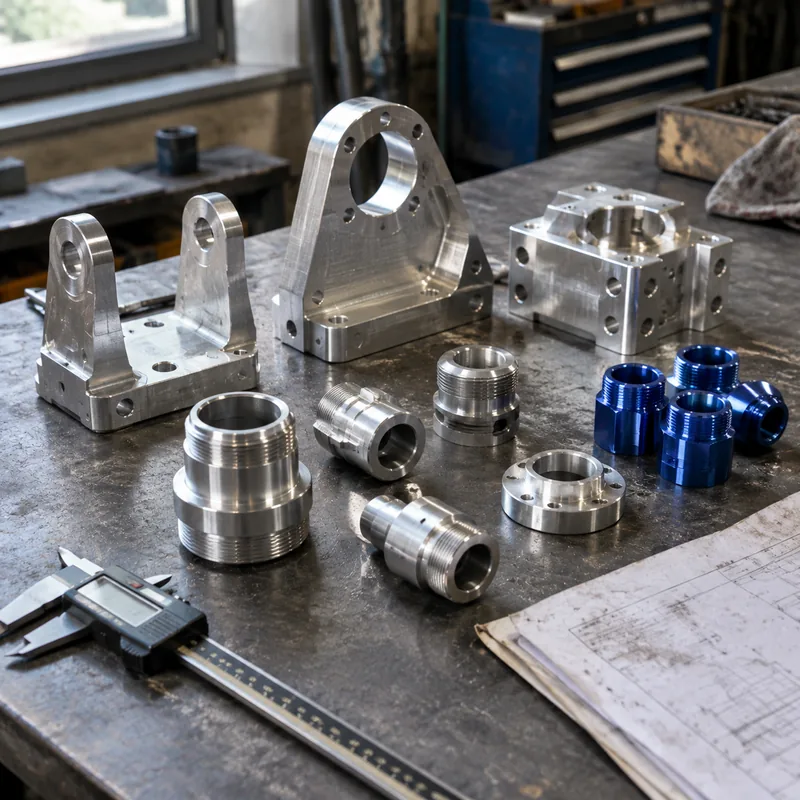
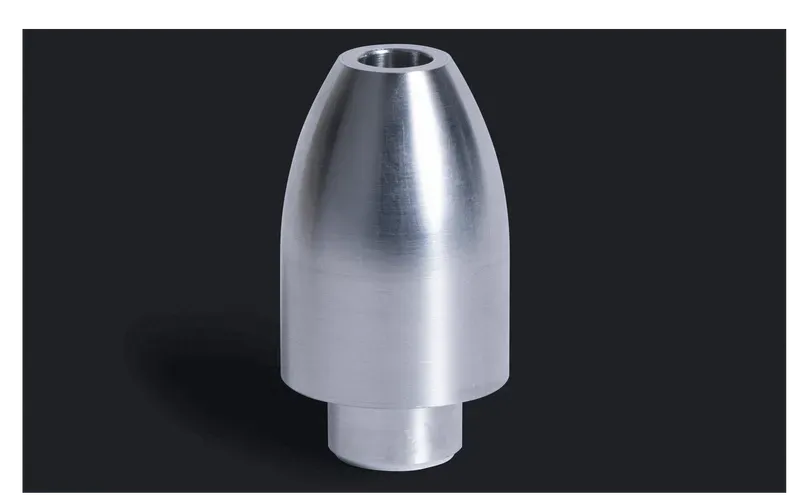
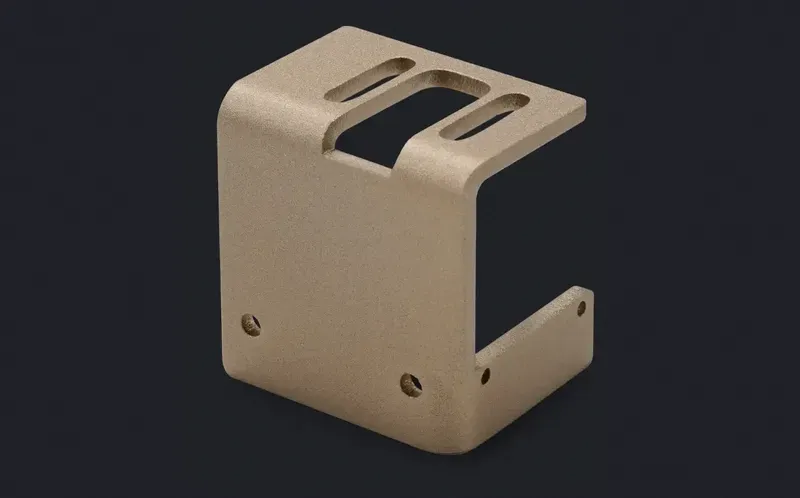
鋁是我們廠內加工量最大的合金系列:6061用於一般結構件、7075用於高強度支架、2024用於疲勞要求高的場合,另可加工客戶提供的鑄造合金坯料。
陽極處理涵蓋本色、黑色與硬陽極處理,也提供對色服務,加工後的鋁件到貨即完成處理、可直接組裝。
加工能力
- 6061/7075/2024 依圖面加工
- 薄壁與深腔幾何
- Type II 與 Type III(硬)陽極處理
- 每批附尺寸報告
常用材料
鋁合金6061-T6、7075-T6、2024、5052,ADC12 鑄件依需求提供。
| 材料 / 牌號 | 常見交貨狀態 | 切削性 | 適用情境 |
|---|---|---|---|
| 鋁合金 6061 | T6(固溶處理及時效) | 容易:切削性佳,切屑控制良好 | 支架、機殼、治具,從試作品到進入量產 |
| 鋁合金 7075 | T6 / T651 | 較難:刀具磨耗較大,需要剛性設定 | 高強度、重量敏感零件;不適合焊接 |
| 不鏽鋼 304 / 304L | 退火 | 加工硬化:轉速較低、正前角進給 | 一般耐腐蝕,食品與製程設備 |
| 不鏽鋼 316 / 316L | 退火 | 較304更韌:刀具磨耗更大 | 氯化物、船舶、醫療與製藥環境 |
| 碳鋼 1018 / 1045 | 軋延態 / 正常化 | 容易至中等;需防鏽保護 | 軸件、板件、焊接組裝件、工裝本體 |
| 黃銅 C360 | H02 半硬 | 極佳:高轉速、表面潔淨 | 接頭、襯套、連接器、裝飾零件 |
| 銅 C110 | 退火 / H02 | 黏性強:需銳利刀具與大前角 | 導電、匯流排、熱管理 |
| 鈦 Grade 5 (Ti-6Al-4V) | 出廠退火(mill annealed) | 困難:低轉速、熱控制、刀具磨耗 | 航太、醫療與輕量化高強度零件 |
| 工程塑膠(POM、PEEK、PA) | 押出 / 退火 | 容易至黏性:軟爪、銳利刀具 | 絕緣、低摩擦、耐化學與耐磨零件 |
表面處理
本色/黑色陽極處理、硬陽極處理、珠擊處理、粉體塗裝、鉻酸鹽皮膜處理。
| 表面處理 | 作用 | 適用時機 |
|---|---|---|
| 原加工面 | 留有刀痕;Ra 通常 1.6–3.2 µm | 零件只需具備功能 |
| 珠擊處理 | 均勻霧面,遮蓋刀痕 | 陽極處理前的外觀件 |
| 陽極處理 Type II | 生成氧化膜;可選顏色 | 鋁件外觀加上溫和的耐蝕與耐磨性 |
| 硬陽極處理 Type III | 更厚、更硬的氧化膜 | 滑動或磨耗的鋁件表面 |
| 鉻酸鹽皮膜處理 | 薄型保護膜且維持導電性 | 鋁件電氣搭接或接地 |
| 化學鎳 | 均勻、堅硬、耐蝕的鍍層 | 耐磨加耐蝕,含孔內 |
| 鍍鋅 | 經濟的犧牲性防蝕保護 | 室內或有遮蔽環境的鋼件 |
| 粉體塗裝 | 厚實、耐用、裝飾性塗層 | 外觀即為要求時 |
| 鈍化處理 | 移除游離鐵並重建氧化膜 | 加工後的不鏽鋼零件 |
| 應力消除退火 / 熱處理 | 在切削前後釋放殘留應力 | 必須撐過加工的薄壁與緊公差零件 |
公差
ISO 2768-m;關鍵加工特徵 ±0.01 mm(經評審後可達)。
| 圖面標註 | 需要什麼 | 對成本與交期的影響 |
|---|---|---|
| 一般:±0.25 mm / ±0.010 in | 標準刀具、尺寸抽檢 | 基準:不加價 |
| 標準:±0.13 mm / ±0.005 in | 機台狀況良好、首件檢查 | 小幅加價;最常見的報價預設值 |
| 緊:±0.025 mm / ±0.001 in | 研磨或鑽石刀具、溫控、三次元測量儀(CMM) | 階躍變化:切削更慢加上全數檢驗 |
| 精密:±0.013 mm / ±0.0005 in | 精修程序、量規、受控環境 | 加工主宰價格;常成為獨立工序 |
| 位置度 / 傾斜度(GD&T) | 基準控制,相關特徵一次設定完成 | 取決於基準跨多少次設定 |
| 表面粗糙度 Ra 0.8 µm 或更細 | 更細的步進、拋光或精修走刀 | 增加一個製程步驟,不只是加工時間 |
常見問題
我該選哪種鋁合金牌號?
6061-T6 涵蓋大多數支架與機殼;當強度重量比是關鍵時選 7075-T6。請提供受力條件,我們會給建議。
陽極處理會改變尺寸嗎?
會略微改變。Type II 每個表面約增加 0.005–0.015 mm;指定陽極處理時,我們會預先補償關鍵尺寸。
可以對色客製陽極處理顏色嗎?
可以,以樣品確認為前提。請提供色號或實體樣品,我們會在量產批次前完成對色。