シリコン・エラストマー3Dプリント(PolyJet)
シリコンとデジタルエラストマーの3Dプリント:ショアAのエラストマーグレードに剛性・高解像度の層を組み合わせ、一つの造形で多硬度のオーバーモールド試作を実現します。
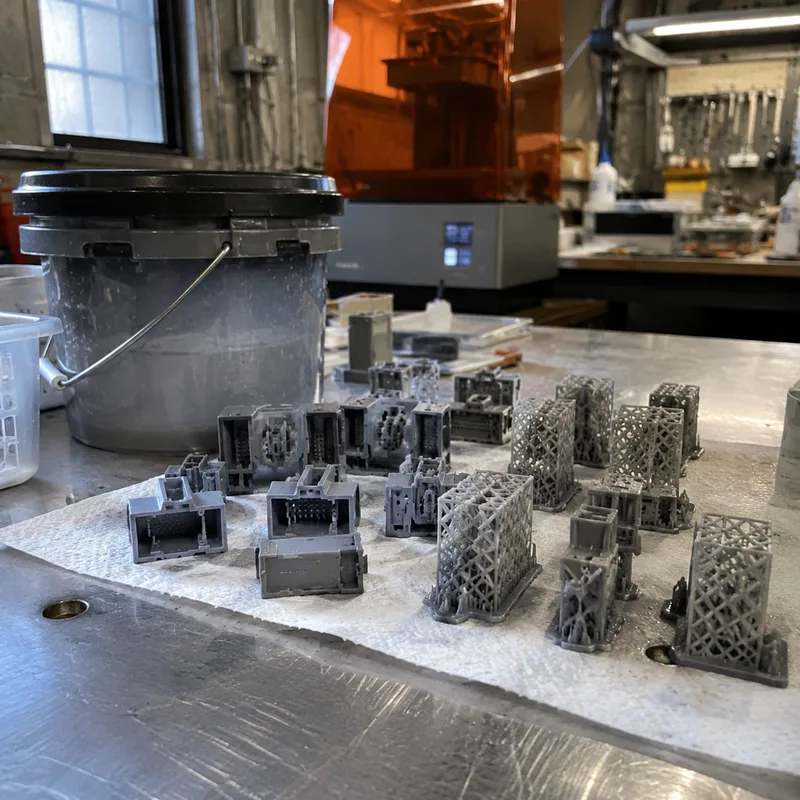
PolyJetのシリコン・デジタルエラストマープリントは、フォトポリマーの液滴をボクセルごとにジェットしUV硬化することで柔らかくゴムのような部品を造形します — だからこそ、選ばれたショアA硬度、または一つの部品の中の複数の硬度への唯一の迅速なルートなのです。デジタルグレードはショアA 30A〜95Aに剛性材料を加えた範囲を覆い、真の3Dプリントシリコンはその窓のより柔らかい端を担います。
トレードは包絡と材料クラスです:これはシール、ガスケット、グリップ、可撓ヒンジ、オーバーモールドのシミュレーションのための試作・少量プロセスであり、溶融フィラメント機よりはるかに小さい造形プラットフォームに高解像度の層高で造形されます。生産エラストマーの化学を必要とする部品は成形シリコンへ移ります。幾何を先に決めるべき部品はここから始まります。
Specifications
| 項目 | 値 | 状態 |
|---|---|---|
| 最大サイズ | PolyJet 490×390×200 mm。3D プリントシリコーン 297×210×200 mm | 二つの造形範囲:PolyJet 樹脂プラットフォームと、その中のより小さいシリコーン造形ウィンドウ |
| 層厚 | 30 µm | この工程の解像度層厚(プリンタ用紙約四分の一枚の厚さ) |
| 最小形状寸法 | 自立する壁または形状は 0.80 mm から。0.80 mm 未満の穴/流路は作製不可。最大アスペクト比 4:1 | 機能部や荷重を受ける部分は直径 1.0 mm 以上を確保すべき |
| 公差 | ±0.1 mm + ±0.001 mm/mm(部品設計が適切な場合) | 形状に依存。通常解像度での値 |
| ショア硬さ | ショア A 30A–95A に加え硬質デジタル材料 | 硬さグレードを選択でき、同一造形内で組み合わせ可能(インサート成形の試作用) |
| 材料 | デジタルエラストマーは 30A–95A と硬質(引張強度は 30A で 2.4–3.1 MPa、硬質では 50–65 MPa)。3DP シリコーンは 35A(0.5–0.8 MPa、伸び 160%)と 65A(2.0–2.5 MPa、伸び 160%) | 出典の材料比較表による |
| 納期 | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| 耐熱性 | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
| 色の選択肢 | 収集済みエビデンスでは未確立 — 見積時にご確認ください。 | |
上記の値は収集済みの model-evidence 層に基づき、それぞれ報告された状態の下で示したものです。収集済みエビデンスのない項目は推定せず「未確立」と表示します。表外の要求事項は、具体的な幾何形状とロットに対して見積時に確認します。
Applications & Selection Points
オーバーモールドと二硬度の試作
剛性と可撓のフォトポリマーが一つの造形の中で組み合わさるため、金型が存在する前にオーバーモールドまたはインサート成形部品をシミュレートします。実際の硬度勾配でグリップ、シール、リビングヒンジを試作し、その後設計を生産成形へ導入してください。
シール、ガスケット、ソフトタッチ部品
ショアAグレードの選択が設計のレバーです:圧縮と密封にはより柔らかいグレード、ボタンと可撓継手にはより硬いグレード。圧縮挙動はグレード表に追従するため、ここでの硬度選択は成形生産部品へ引き継がれます。
形状・嵌合・人間工学の検討
高解像度の層高が生産部品と読める滑らかな表面を作り出すため、層の線が評価を誤導する場面で、この工程は人間工学と消費者向けの検討に有用です。
成形シリコンが正しい答えであるとき
生産の化学、食品・医療グレード、大きな包絡、大量生産はすべて圧縮または液状シリコン成形を指します。PolyJetフォトポリマーはエラストマーをシミュレートします — 同じ材料ファミリーではありません — だから印刷部品は認証された最終使用エラストマーではなく、設計検証の金具として扱ってください。
Frequently Asked Questions
印刷されたシリコン類似部品はどれだけ硬くできますか?
デジタルエラストマーグレードはショアA 30A〜95Aに剛性材料を加えた範囲で走り、部品の領域ごとに選択可能で一つの造形に組み合わせられます。真の3Dプリントシリコンは約35Aの柔らかいグレードとより硬い65Aを覆います。目標硬度と、領域が異なるかどうかを述べてください — それこそ工程が軸にする入力です。
精度と細部の細かさはどれだけですか?
層は高解像度で印刷され、よく設計された部品では約十分の一ミリの公差プラス長さに比例する項です。自立する壁と特徴は十分一ミリをはるかに下回るまで解像し、その下限を下回る穴とスロットは解像せず、細い特徴はアスペクト比の限界に従います — それらの下限に合わせて設計してください。
見積には何を送ればよいですか?
モデル、領域ごとのショアA硬度(または硬度マップ)、色、数量。工程は金型レスのため、試作数量は速く回ります。見積は金型ではなくサイズ、材料グレード、造形の詰め込みに懸かります。
Ordering & Documentation
図面・文書
領域ごとに硬度グレードと色が割り当てられ、機能的意図 — 密封、グリップ、曲げ、オーバーモールドのシミュレーション — が指定されたモデル。ここではグレードの選択は工場の決定ではなく図面の入力です。
見積
価格は造形体積、材料グレード、数量に従います。多硬度・多色の造形は単一グレードのランプとは詰め込みが異なります — 前もって述べてください。見積が実際の造形を反映するように。
工程計画
部品は完全にサポート材料に囲まれて印刷され、その後ウォータージェットと化学浴で除去され、後硬化は不要です。その後処理が設計での最小特徴間隔を設定することを想定してください。
サンプル・供給
初品は硬度グレードと幾何を検証し、寸法確認は剛性組立品と嵌合する特徴に集中します。繰り返し注文は同じ造形レシピから再生されます。受け入れ確認が何を覆うかを合意してください。