Phenolharz CNC-Bearbeitung
CNC-Bearbeitung von Phenolharz-Laminat (Papier-, Leinen- und Glasgewebe-Güten, Bakelit eingeschlossen): wo das Duroplast seinen Platz verdient, wie es sich zerspanen lässt und was ins Angebot gehört.
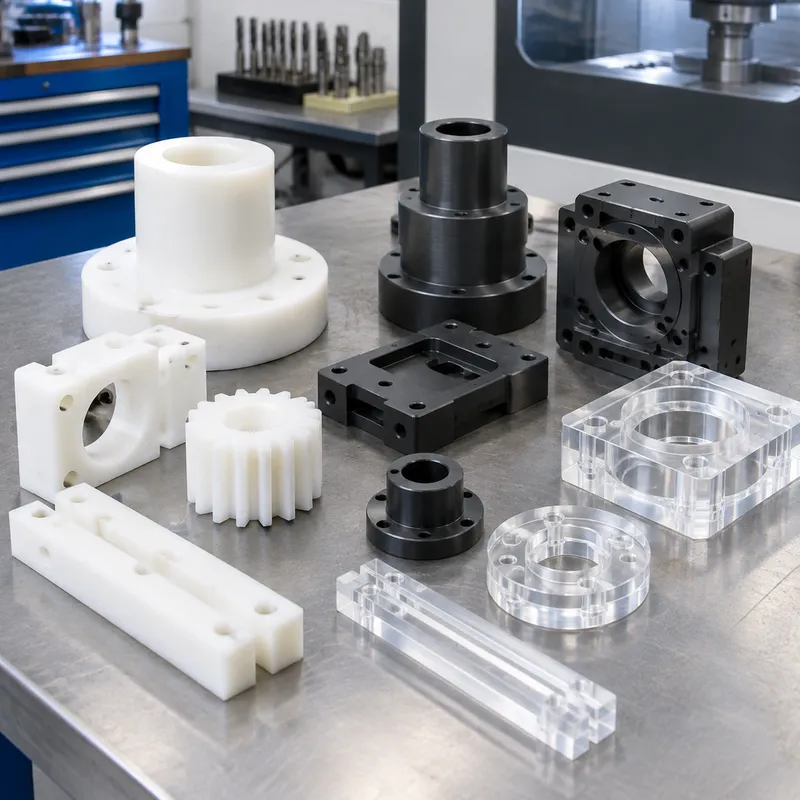
Phenolharz ist die Duroplast-Laminatfamilie — Papier-, Baumwollgewebe- oder Glasgewebe-Einlagerung, gebunden mit Phenolharz, historisch unter dem Handelsnamen Bakelit bekannt. Es schmilzt nicht wie Thermoplaste: Es verkohlt stattdessen, weshalb es seine Form unter Hitze behält, wo Nylon oder Acetal kriechen würden — und weshalb es elektrische Isolationsaufgaben seit einem Jahrhundert hält.
Phenolharz zu bearbeiten ist ein Schneidproblem, kein Reibproblem: Der Werkstoff ist hart, maßstabil und maßlich unerbittlich gegenüber stumpfem Werkzeug. Scharfe Fräser mit hohem Freiwinkel und gleichmäßigem Vorschub scheren ihn sauber ab; eine verschlissene Schneide zerdrückt das Laminat und sprengt Kanten aus. Er gibt zudem feinen abrasiven Staub ab, also sind Absaugung und Abdichtung Teil des Prozessplans, kein Nachgedanke.
Spezifikationen
| Eigenschaft | Wert | Zustand |
|---|---|---|
| Dichte | 1.30–1.40 g/cm³ | Phenolharz-Laminat, typisch |
| Dauerbetriebstemperatur | 120–150 °C Dauerbetrieb | Laminat-Verbund, Dauerbetrieb |
| Max. Betriebstemperatur | 140 °C maximale Betriebstemperatur (referenzierte Güte) | spezifisch referenzierte Phenolharz-Güte |
| Härte | Rockwell M100 | referenzierte Phenolharz-Laminat-Güte |
| Zugfestigkeit | 13.000 PSI längs / 9.000 PSI quer | referenzierte Phenolharz-Laminat-Güte, richtungsabhängig |
| Druckstreckgrenze | 37,000 PSI | referenzierte Phenolharz-Laminat-Güte |
| Zerspanungstoleranz | ±0.10 mm blank zerspant typisch; ±0.005 in bei gefrästen Merkmalen und ±0.003 in bei gebohrten Löchern mit richtiger Technik erreichbar (Papier-Klasse) | güten- und verfahrensabhängig |
| Schneidparameter | Schnittgeschwindigkeiten um 100–200 m/min bei 0.05–0.10 mm Vorschub je Zahn, scharfe Werkzeuge mit großem Spanwinkel | die meisten Laminat-Güten, Fräsen/Drehen |
| Entflammbarkeitsklassifizierung | UL94 HB; Wärmeleitfähigkeit 7.0 x 10⁻⁴ cal/cm-sec-°C | referenzierte Phenolharz-Güte |
| Biegefestigkeit | 22,000 psi (LW) / 16,000 psi (CW) | LE-Papier-Phenolharz, längs/quer |
| Durchschlagfestigkeit | 625 V/mil | kurzzeitig, 1/8 in dick |
| Wasseraufnahme | 1.8% | LE-Papier-Phenolharz |
Die Werte oben stammen aus der gesammelten Modellevidence-Schicht, jeweils mit dem Wärmebehandlungszustand, unter dem sie berichtet wurden; Felder ohne gesammelte Belege sind als nicht belegt ausgewiesen statt geschätzt. Anforderungen außerhalb der Tabelle werden für die konkrete Geometrie und Charge im Angebot bestätigt.
Anwendungen & Auswahlkriterien
Elektrische Isolation und Schaltanlagen
Phenolharz ist weiterhin einer der Referenzwerkstoffe für isolierende Komponenten — Klemmenbretter, Schaltanlagenteile und Isolationsabstandhalter —, weil es hohe Durchschlagfestigkeit mit Maßstabilität über einen nutzbaren Temperaturbereich verbindet. Güten werden nach Einlagerung gewählt: Papiergüten für allgemeine Isolation, Gewebegüten, wo mechanische Festigkeit dazukommt, Glasgüten für die steifste Aufgabe.
Verschleißteile und präzise mechanische Komponenten
Die Laminatfamilie trägt hohe Härte, Druckfestigkeit und ausgezeichneten Verschleißwiderstand für ihre Gewichtsklasse — Lager, Buchsen, Führungen und hoch beanspruchte Verschleißkomponenten sind klassische Zuweisungen, besonders in Leinengüte, wo ein feines Gewebe nahes Detail trägt. Die Grenze ist der Schlag: Phenolharz ist vergleichsweise spröde und kann unter plötzlicher Last oder Stoß reißen, daher gehört Dienst mit wiederholtem Aufprall zäheren Kunststoffen oder Metallen.
Wo Phenolharz die falsche Wahl ist
Anhaltende Hitze ist die erste Grenze — die Referenzgüte endet bei gewöhnlichen Industrietemperaturen, und Unterhauben- oder Dauer-Hitzedienst braucht ein höher temperaturfestes Polymer. Entflammbarkeit ist die zweite: Standard-Phenolharz trägt eine bescheidene horizontale Brenneinstufung, keine flammwidrige, und regulierte Anwendungen prüfen die Einstufung gegen die tatsächliche Anforderung, statt sie vorauszusetzen.
Wahlpunkte aus dem Zerspanverhalten
Planen Sie den Prozess um Sprödigkeit und Richtung: Kontinuierliche Vorschübe schlagen unterbrochene Schnitte, Ein- und Austritt verdienen scharfe Geometrie, und dünne Querschnitte brauchen Abstützung statt Spannkraft. Wasserstrahl- und Sägeschnitt erledigen das Zuschneiden auf Blech gut, Fräsen und Bohren vollenden die Merkmale. Gebohrte Löcher gehen durch die Rückfederung des Laminats leicht auf, daher werden eng tolerierte Löcher gereibt, nicht gebohrt, auf Endmaß.
Häufig gestellte Fragen
Sind Bakelit, Phenolharz und Laminat derselbe Werkstoff?
Sie überschneiden sich, sind aber keine austauschbaren Namen. Bakelit ist der historische Handelsname für Phenolformaldehydharz; modernes bearbeitetes „Phenolharz“ ist meist ein Laminat — das Harz, verstärkt mit Papier, Baumwollgewebe oder Glasgewebe —, und die Einlagerung verändert die mechanische Güte erheblich. Beschaffungsunterlagen sollten den Verstärkungstyp und die maßgebliche Norm nennen (NEMA- oder MIL-Gütenbezeichnungen existieren), nicht allein den Handelsnamen.
Welche Phenolharz-Güte sollte mein Teil verwenden?
Entscheiden Sie aus dem Dienst, nicht aus dem Katalog: Papiergüten für allgemeine elektrische Isolation und Wirtschaftlichkeit, Leinen-/Baumwollgüten für mechanische Festigkeit und feines Detail, Glasgüten für höchste Festigkeit und Steifigkeit. Wenn die Umgebung mehrdeutig ist — Temperatur, Feuchte oder elektrischer Dienst —, benennen Sie sie in der RFQ, damit die Güte gegen die echte Anforderung vorgeschlagen werden kann statt geraten.
Was sende ich für ein Phenolharz-Bearbeitungsangebot ein?
Das Standardpaket: ein STEP-Modell plus eine 2D-Zeichnung mit Toleranzen und Oberflächenhinweisen, der Verstärkungstyp oder die maßgebliche Gütenbezeichnung ausdrücklich benannt, Stückzahl und Chargenabsicht sowie der elektrische oder thermische Dienst, den das Teil überstehen muss. Kantengüte-Erwartungen gehören auf die Zeichnung — an den Laminatkanten zeigen sich Güte und Technik zuerst.
Bestellung & Unterlagen
Unterlagen
Senden Sie ein STEP- oder IGES-Modell mit einer 2D-Zeichnung, die Toleranzen, Gewindeangaben und Kantengüte-Anforderungen trägt. Nennen Sie den Verstärkungstyp (Papier, Leinen, Glas) und jede maßgebliche Norm, statt nur „Phenolharz“ zu schreiben — die Familie spannt Werkstoffe mit wirklich unterschiedlichem Festigkeits- und Isolationsverhalten auf.
Angebot
Ein Angebot kalkuliert aus Modell und Zeichnung, der benannten Güte, Stückzahl und Chargenabsicht, der Toleranzklasse kritischer Merkmale und der Kantengüte-Erwartung. Blechdicke und Halbzeugform zählen: Bearbeitung aus Laminatblech statt Stab verändert sowohl die Kosten als auch die Faserrichtung der Festigkeit.
Muster & Versorgung
Prototypmengen ab einem Stück sind bei bearbeitetem Phenolharz üblich und der günstigste Weg, Kantengüte und Lochmaß an der echten Güte zu validieren. Erstmusterprüfung ist auf Anfrage erhältlich; vereinbaren Sie den Umfang — eingeschlossen etwaiger Isolationsprüfungen — im Angebot.
Lagerung & Versand
Phenolharz verschickt sich mit bearbeitungsrohen Kanten, sofern kein Oberflächenhinweis etwas anderes verlangt; der Werkstoff ist über übliche Lagerbedingungen hinweg maßstabil. Halten Sie fertige Teile trocken und getrennt von abrasivem Kontakt, und beachten Sie, dass feiner Bearbeitungsstaub vor dem Versand aus der Verpackung entfernt wird.